


"Učinkovitost proizvodnje 'Yuxi (Hard)' žigosanja folijom na kutiji cigareta vrtoglavo je porasla, a iza toga se kriju ove tajne!
Štancanje folijom ima široku primjenu u tiskarskoj industriji ambalaže, no njegova je primjena još veća u nekim posebnim područjima tiska, posebice u pakiranju cigareta. Tehnologija pozicionog utiskivanja folijom razvila se iz tradicionalnih tehnika ne-ekvidistantnog utiskivanja. Koristi skeniranje pozicioniranja pokazivača i kontrolu osi koraka za postavljanje udaljenosti skoka, dopuštajući uzorcima elektro-aluminija da se precizno poravnaju s pločom za utiskivanje, tako da holografski elektro{4}}aluminij dovršava pozicioniranje pod toplinom i pritiskom.
Položaj pokazivača holografske pozicione folije za žigosanje potrebno je izračunati na temelju više faktora kao što su izgled otisnutog komada, broj nametanja i broj točaka žigosanja. To osigurava dosljedan razmak koraka i savršeno ispunjava zahtjeve za žigosanje."
Općenito govoreći, postupak vrućeg žigosanja od-do-ravne više{2}}točaka s jednom-pozicijom zahtijeva da točke utiskivanja budu ravnomjerno raspoređene. Ako razmak nije ujednačen, pozicionirani uzorak za utiskivanje ne može se ispravno poravnati ili može dovesti do dodatne potrošnje galvaniziranog aluminija. Obično se to rješava dodavanjem više prolaza za žigosanje, dijeljenjem žigosanja u dva ili više koraka, ali to neizbježno povećava proizvodne korake i troškove, smanjujući ukupnu učinkovitost proizvodnje.
Kako bi povećale učinkovitost žigosanja, tiskarske tvrtke često koriste više{0}}pristup simultanog žigosanja za vruće žigosanje na određenim mjestima na pakiranju cigareta. To znači utiskivanje istog uzorka na nekoliko paketa odjednom, što se obično naziva "više-utiskivanje utiskivanja". Postavljanje kutije s trakama s četiri- rasporeda prikazano je na slici 1. Utiskivanje s više- rasporeda može uvelike poboljšati učinkovitost sve dok su veličina uzorka i razmak dosljedni te održava stabilnost utiskivanja. Također, uz trenutnu tehnologiju, žigosanje s više-izgleda treba poravnati galvanizirane uzorke protiv-krivotvorina s otisnutim uzorcima na papiru za pakiranje, obično pomoću optičke detekcije tragova.
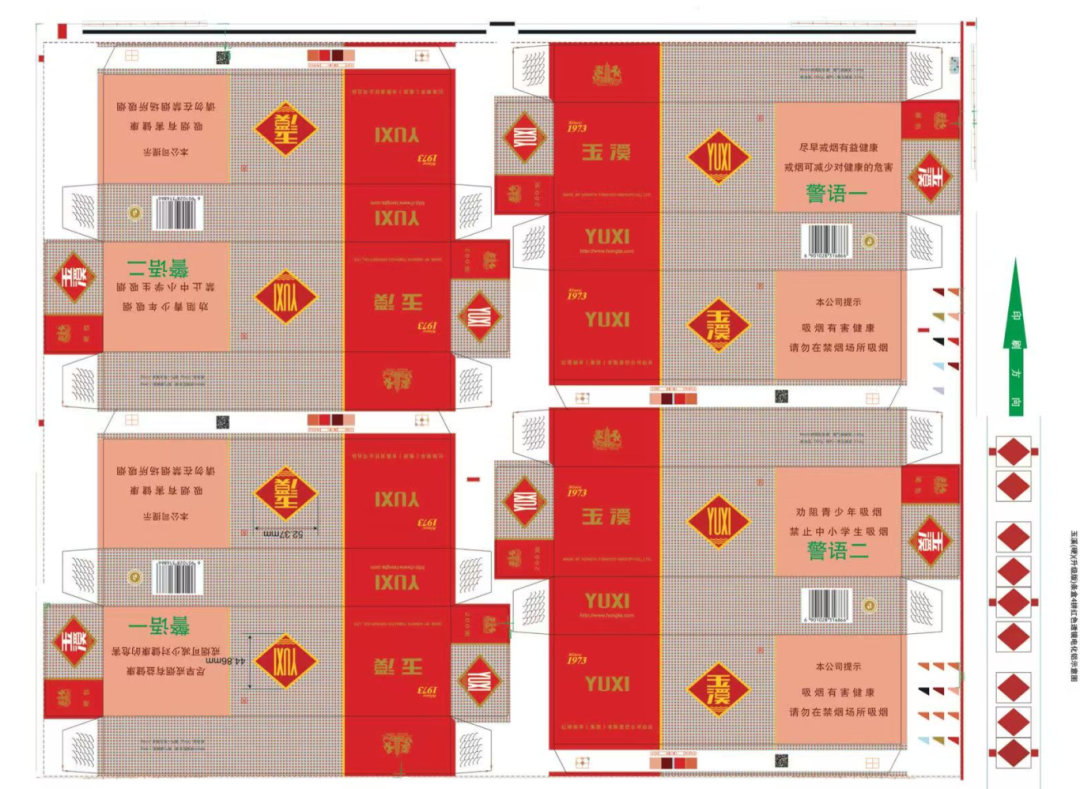 Slika 1 Četiri -izgleda ispisa okvirne trake
Analiza problema s registracijom u vrućem žigosanju
Kada izvodimo vruće žigosanje više{0}}up registracije za pakiranje kutije cigareta, pretpostavimo da trebamo utisnuti isti logotip i na prednjoj i na stražnjoj strani svake kutije. Za N-up postavku žigosanja potrebne su 2N anti-naljepnice od krivotvorene aluminijske folije. Ako je razmak između svake naljepnice na istoj ili susjednim kutijama dosljedan i ako je razmak na aluminijskoj foliji postavljen kao fiksna vrijednost, tada se sekvencijskim žigosanjem može postići kontinuirano poravnanje. Međutim, u stvarnoj proizvodnji, razmak između dvije naljepnice na istoj kutiji je dosljedan, ali zbog reznih linija između susjednih kutija, razmak između druge naljepnice na kutiji 1 i prve naljepnice na kutiji 2 veći je od razmaka između bilo koje dvije naljepnice na jednoj kutiji. Drugim riječima, razmak između 2N naljepnica koje se utiskuju u isto vrijeme nije dosljedan. Ako je razmak na aluminijskoj foliji i dalje postavljen kao fiksna vrijednost, bit će problema s poravnavanjem sljedećih uzoraka utisnutih naljepnica.
Tradicionalni pristup "jedna naljepnica odgovara jednoj registracijskoj oznaci" zahtijeva dodatne korake za postavljanje oznaka, povećavajući troškove proizvodnje. Također, ova metoda zahtijeva provjeru određene fiksne oznake svaki put kada se izvrši registracija, što povećava troškove korištenja. Nadalje, ove metode registracije mogu otkriti poravnanje samo nakon žigosanja, što znači da se žigosane pozicije skeniraju radi odstupanja, a prilagođavanja se vrše samo ako je odstupanje preveliko, što dovodi do značajnog kašnjenja. Iako raspoređivanje folijskih naljepnica tako da točno odgovaraju položajima i razmacima na podlozi olakšava poravnavanje tijekom žigosanja, to uvelike komplicira proizvodnju folije; veliki razmak između naljepnica protiv krivotvorenja troši aluminijsku foliju, a povećana udaljenost koraka tijekom ispitivanja žigosanja provjerava i stabilnost procesa i vijek trajanja opreme.
Kako bi se riješili ti problemi i ispunili posebni zahtjevi za utiskivanje ne-jednako razmaknutih uzoraka u jednom potezu tijekom više-utiskivanja, potrebno je izvršiti ciljana tehnička poboljšanja rasporeda, razmaka i registracijskih oznaka protiv-krivotvorenih naljepnica na foliji, tako da se više ne-jednako udaljenih uzoraka može utisnuti u jednom položaju. Na temelju toga osmišljeno je tehničko rješenje koje omogućuje žigosanje s jednom-pozicijom za više ne-jednako udaljenih uzoraka.
Odredite broj utiskivanja i položaj i razmak oznaka na podlozi
Na temelju uzdužne duljine pojedine jedinice odredite broj uzdužnih jedinica po štancanju na plošnoj preši, odnosno podijelite duljinu tiskovne forme na plošnoj preši s uzdužnom duljinom pojedine jedinice. Rezultat daje broj uzdužnih jedinica po utiskivanju, a to je tako-količina "više-utiskivanja".
Koristeći okomiti razmak između pojedinačnih-jediničnih naljepnica, izmjerite udaljenost između geometrijske središnje linije svake naljepnice. Svaka jedinica sadrži dvije ili više otisnutih naljepnica. Razmak između oznaka unutar jedne jedinice označen je kao L1, a razmak između posljednje oznake jedinice 1 i prve oznake jedinice 2 u susjednim jedinicama označen je kao L2. Zbog područja -reza između susjednih jedinica, L2 je veći od L1 i ostaje konstantan.
Postavljanje aluminijske folije slijedi ova tri koraka:
(1) Slika 2 prikazuje shemu rasporeda aluminijske folije; Slika 3 prikazuje odvajanje naljepnica na jednostranoj-kutiji i aluminijskoj foliji; Slika 4 prikazuje sloj uzorka za utiskivanje okvira s četiri-gore s anti-naljepnicama na foliji.
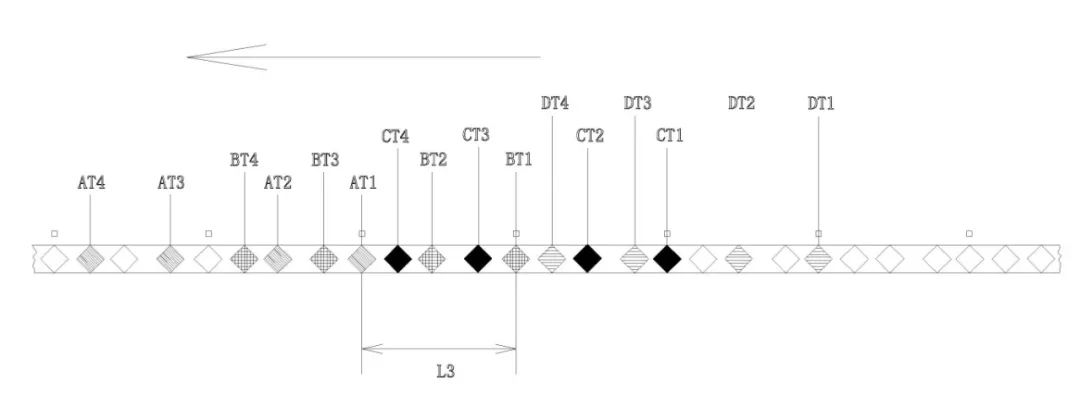
Slika 2. Shematski dijagram distribucijske strukture elektrolitičkog aluminija
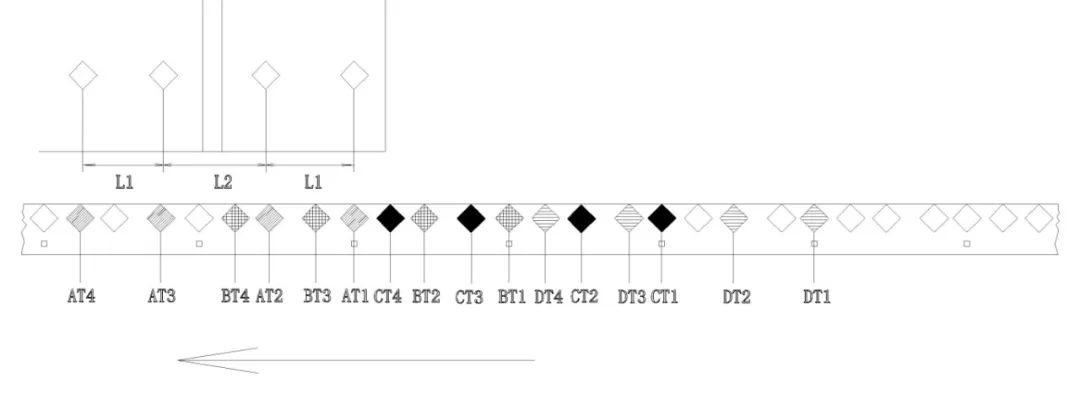
Slika 3. Dijagram koji prikazuje odvajanje kutije s jednom-trakom i naljepnice protiv-krivotvorina na anodiziranom aluminijskom filmu
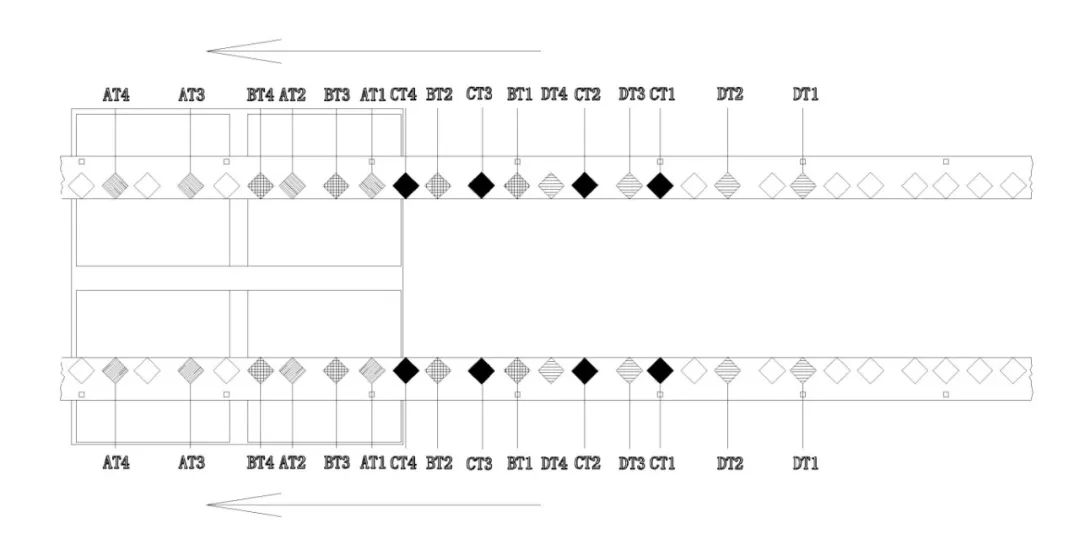 Slika 4 Shematski dijagram poravnanja između četiri-uzorka za žigosanje i metaliziranih aluminijskih naljepnica
(2) Na prvom listu supstrata označite prvu oznaku za žigosanje kao AT1, drugu kao AT2, i tako dalje, do N-te oznake za žigosanje, označenu s ATN. Na drugom listu podloge označite prvu oznaku za utiskivanje kao BT1, drugu kao BT2 i tako dalje, do BTN. Slijedeći ovaj obrazac, na trećem listu supstrata označite prvu oznaku za utiskivanje kao CT1, drugu kao CT2 i sve do CTN; na četvrtom listu supstrata označite prvi kao DT1, drugi kao DT2 i sve do DTN, ponavljajući na ovaj način.
(3) Specifično pozicioniranje je kako slijedi: prvo odredite prvi pokazivač pozicioniranja koji će se skenirati na metaliziranom aluminijskom filmu za žigosanje i postavite oznaku za žigosanje protiv-krivotvorina AT1 na odgovarajuće mjesto. Zatim postavite AT2 na interval L1, AT3 na interval L2 i AT4 na interval L1. Prvo žigosanje temeljeno na prvom kursoru za pozicioniranje može dovršiti žigosanje na parnim-listovima podloge. Slijedeći isti obrazac koji se koristi za postavljanje oznaka protiv-krivotvorenja tijekom prvog žigosanja, nastavite postavljati kursore protiv-krivotvorenja drugog pečata BT1, BT2, BT3, BT4 itd.
Tijekom rada, prvo utiskivanje skenira prvi kursor za pozicioniranje i prema postavljenom fiksnom razmaku utiskuje AT1, AT2 do ATN i 2N anti-znakove krivotvorina na prvi i drugi list podloge. Zatim se metalizirani aluminijski film pomiče naprijed za određenu udaljenost L3, dovodeći drugi kursor za pozicioniranje na položaj 'prvog kursora za pozicioniranje', tj. početnu točku utiskivanja. Slijedeći isti fiksni razmak, sljedeće oznake protiv-krivotvorine utisnute su na treći i četvrti list podloge. Ovaj postupak omogućuje jednolično, kontinuirano preskakanje i žigosanje.
Jedno-kratno žigosanje ne-jednolikih uzoraka s više-točaka
Dizajn i izrada folije za pozicioniranje
Na svakom listu podloge postavite razmak između prve i druge oznake za žigosanje prve jedinice na L1=135.9 mm, a razmak između druge oznake za žigosanje prve jedinice i prve oznake za žigosanje druge jedinice na L2=159 mm. Potvrdite da je izgled 'četiri-žigosana gore.'
Kao što je prikazano na slikama 2, 3 i 4, prvo utiskivanje temeljeno na skeniranju prvog kursora za pozicioniranje može dovršiti utiskivanje na dva lista u okomitom smjeru, pokrivajući sva četiri lista podloge. Drugo žigosanje skenira drugi kursor za pozicioniranje, postavljen L3=240 mm od prvog kursora za pozicioniranje. Tijekom ovog procesa, ravnomjerno i stabilno preskakanje i žigosanje osigurava da, osim prve, treće i pete oznake protiv-krivotvorine propuštene na početku, sve sljedeće oznake budu utisnute u pravilnim intervalima. Ovo uvelike smanjuje otpad metaliziranog aluminijskog filma. Shema metaliziranog aluminija prikazana je na slici 5.
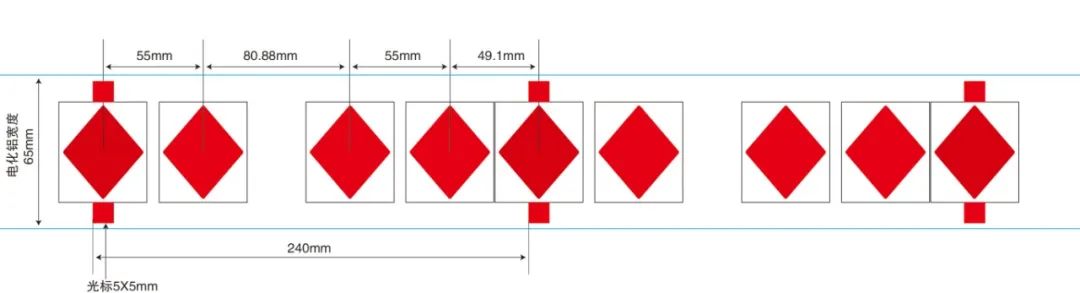 Slika 5: Shema "Yuxi (Hard)" nadograđene kutije s trakama 4-dijelne verzije s aluminijskim pečatom s crvenim lećama
Primjer primjene
Kao što je prikazano na slikama 2, 3 i 4, uzimajući za primjer nadograđenu kutiju s trakama "Yuxi (Hard)" od 4- komada, jednostruka pakirana kutija s trakama je pravokutna i, nakon presavijanja, postaje pravokutna kuboidna kutija. Tijekom proizvodnje potrebno je laserski utisnuti oznake protiv-krivotvorina AT1 i AT2 na prednje i stražnje pozicije logotipa presavijene kutije. Odnosno, žigosanje se vrši na ravnom pravokutnom listu papira prije savijanja. Odgovarajuća obična aluminijska folija ima oznake protiv-krivotvorina raspoređene na jednakim udaljenostima. Ako je razmak između ova dva mjesta utiskivanja na kutiji fiksan, višestruke oznake protiv-krivotvorina mogu se rasporediti na jednakim udaljenostima na foliji unutar te fiksne udaljenosti, tako da se tijekom utiskivanja svaka oznaka na foliji može precizno utisnuti na pozicije u kutiji. To omogućuje žigosanje velikom brzinom uz smanjenje otpada od aluminijske folije.
Međutim, zbog proizvodnih zahtjeva, ova kutija za pakiranje tiska se na smotani karton korištenjem dubokog tiska, a zatim se reže na listove za ravno utiskivanje, utiskivanje i -rezanje. Stoga su za raspored potrebna rezervirana područja za rezanje, što čini udaljenost L2 između susjednih oznaka protiv-krivotvorine AT1 i AT2 na dvije povezane kutije većom od udaljenosti L1 između dvije točke žigosanja na istoj kutiji. Time se sprječava ravnomjerno raspoređivanje oznaka protiv-krivotvorina na foliji. Bilo da se koristi kontinuirano utiskivanje ili utiskivanje jedne-točke u skladu s položajem kutije, troši se mnogo folije, a naknadno opremanje cijele proizvodne opreme bilo bi preskupo.
Da bi se to riješilo, proizvod koristi tehniku jednokratnog pozicioniranja s više-točaka, ne-jednake udaljenosti. To uključuje redizajniranje izgleda kutije, pozicioniranje markera i oznaka protiv-krivotvorina na foliji te razmake koraka folije. Shema koraka folije prikazana je na slici 6. Testovi masovne proizvodnje potvrdili su da ova tehnika minimalno mijenja izvorni proizvodni proces, postiže-jednokratno žigosanje više-komada, više-točaka, ne-jednakih udaljenosti uzoraka s minimalnim otpadom folije, osigurava točno holografsko pozicioniranje, održava kontinuitet proizvodnje i poboljšava učinkovitost.
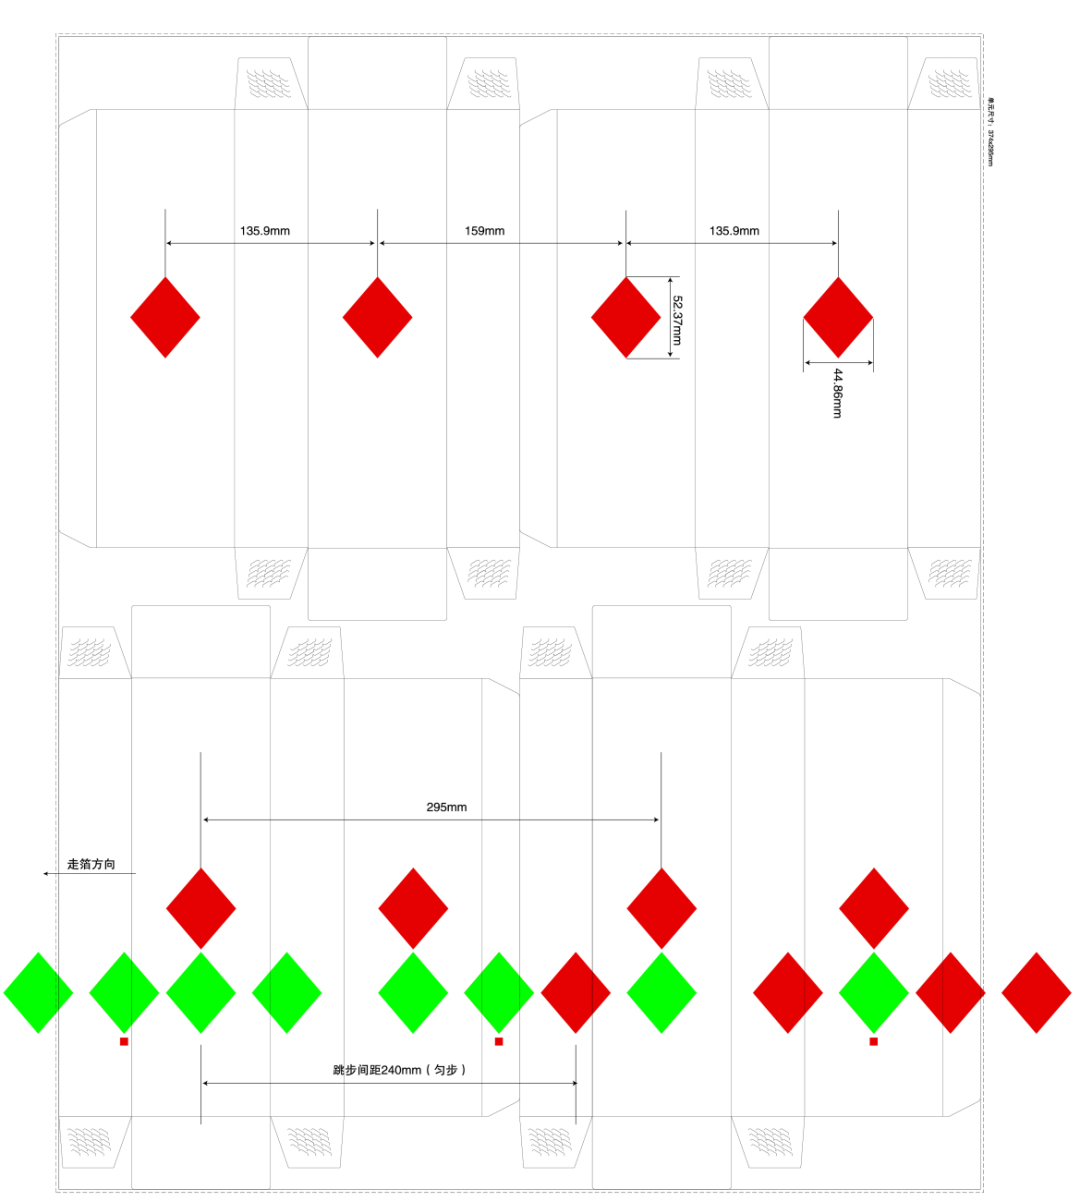
Slika 6. Shema elektrolitičke separacije aluminija
Ukratko, izračunavanjem i proučavanjem razmaka pokazivača za ravno-tisak, više-točaka, ne-jednako udaljeno-jednokratno pozicioniranje aluminijske folije, identificiran je točan razmak pokazivača i metoda rasporeda. Izrađena je posebna ploča za pozicioniranje štancanja folije, a ispitivanja su provedena na opremi za žigosanje ravne-prese. Određene su odgovarajuće tehnike, parametri i metode upravljanja. Ispitivanja su pokazala da je utiskivanje ravnim-presom, u više-točaka, ne{10}}jednakom udaljenošću-pozicioniranjem postiglo točno poravnanje uzorka s odstupanjem manjim od ili jednakim 0,2 mm, i nije bilo rupa od pijeska, mjehurića ili problema s lijepljenjem ploče tijekom utiskivanja.
Ova metoda učinkovito rješava tehnički problem ravno-tiskanja, više-točaka, ne-ekvidistantnog-jednokratnog pozicioniranja folije. Omogućuje masovnu proizvodnju više-točaka, ne-ekvidistantnih jedno-vremenskih pozicioniranja (crveno mačje oko-elektrolitski aluminij) za nadograđeni "Yuxi (Hard)" verzija 4-normalnog izgleda. U usporedbi s dvostrukim postupkom pozicioniranja, učinkovitost proizvodnje se gotovo udvostručila.