


Učinak vrućeg žigosanja nije zadovoljavajući jer nije učinjeno ispravno.
Kao tehnika površinske završne obrade za tiskane materijale, vruće žigosanje igra ključnu ulogu u visoko-tisku ističući dizajn i naglašavajući temu svojim jasnim uzorcima, svijetlim bojama, otpornošću na trošenje, otpornošću na toplinu i izvrsnim izgledom. Elektrolitički aluminij, kao neizostavna komponenta procesa vrućeg štancanja, često igra odlučujuću ulogu u procesu.
U prošlosti su tiskarske tvrtke uglavnom analizirale proces vrućeg žigosanja s aspekata kao što su oprema, temperatura žigosanja, pritisak žigosanja i proizvodnja datoteka za žigosanje, te provodile preciznu kontrolu. U ovom će članku autor započeti s elektrolitičkim aluminijem kako bi analizirao njegov utjecaj na proces vrućeg žigosanja i tehnike kontrole.
Mikroskopske strukturne karakteristike elektrolitskog aluminija
Prvo, razumijevanjem osnovnog sastava i strukturnih karakteristika elektrolitičkog aluminija (toplinsko žigosanje), možemo prepoznati elektrolitički aluminij i odgovarajuća svojstva njegovih komponenti iz mikroskopske perspektive.
Obični elektrolitički aluminij općenito se sastoji od pet slojeva različitih materijala, dok se laserski elektrolitički aluminij općenito sastoji od šest slojeva (kao što je prikazano na slici 1).
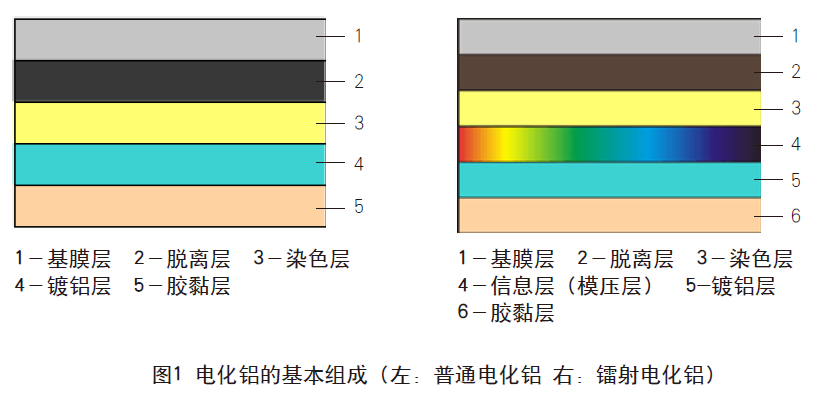
Nakon razumijevanja osnovnog sastava metaliziranog aluminija, posebno ćemo objasniti karakteristike svakog sloja metaliziranog aluminija i njegov utjecaj na učinke vrućeg štancanja.
1. Osnovni filmski sloj
Osnovni sloj filma općenito je dvoosno rastegnut poliesterski film (PET), koji uglavnom služi kao potpora, a svi ostali slojevi prianjaju na njega. Debljina PET-a varira od 12 do 25 μm. Uobičajeni metalizirani aluminijski temeljni film debljine je 16 μm, dok je osnovni film za poziciono žigosanje debljine 22 μm. Kod vrućeg utiskivanja, osnovni sloj filma funkcionira kao nositelj informacije o metaliziranom aluminiju, što je prozirni film koji se odlijepi nakon utiskivanja.
2. Sloj za otpuštanje
Sloj za odvajanje izolira sloj aluminijske oplate od osnovnog sloja filma, olakšavajući odvajanje folije tijekom žigosanja. Općenito koristi smolasti vosak, celulozni acetat ili silikonsku smolu. Obično je labavost metaliziranog aluminija povezana s ovim slojem: za veliko-površinsko čvrsto žigosanje koristi se labavija folija; za sitni tekst ili crte koristi se čvršća folija. Kada se koristi za žigosanje prije ispisa, površinska napetost također mora biti u stanju prilagoditi naknadni ispis tintom.
3. Sloj u boji
Glavna funkcija sloja u boji je prikazati boju metaliziranog aluminija i, nakon utiskivanja, pružiti zaštitu preko utisnutog uzorka. Sloj boje izrađen je od sintetičke smole i pigmenata. Glavne smole uključuju poliuretan, nitrocelulozu, melaminformaldehidnu smolu i modificiranu kolofonijsku smolu.
4. Informacijski sloj
Ovaj sloj prvenstveno služi za prijenos reljefnih informacija i sada se općenito kombinira sa slojem u boji. Obično se izrađuje od mješavine poliakrilne smole i poliuretanske smole, tvoreći sloj termoplastične smole koji zahtijeva otpornost na visoke-temperature, svojstva ne-prianjanja, dug termoplastični raspon i snažno prianjanje na sloj aluminija.
5. Sloj aluminijske prevlake
Njegova je funkcija pružiti metalni sjaj za obojene/reljefne slojeve. Korištenjem aluminijeve visoke refleksije i optičkih svojstava-reflektiranja jakog svjetla, svjetlo koje reflektira sloj boje izgleda kao šareno svjetlo s metalnim sjajem. Moderni prozirni metalizirani aluminij koristi postupke pranja aluminija ili izravno taloži prozirne medije, poput cinkovog sulfida i silicijevog dioksida.
6. Ljepljivi sloj
Tijekom vrućeg žigosanja, kada metalizirani aluminij dođe u kontakt s podlogom, sloj ljepila se topi pod toplinom i osigurava snažno spajanje. Ljepilo se uglavnom sastoji od-otopljenih smola kao što je metil metakrilat (ili etil metakrilat, butil metakrilat) kopolimeriziranih s akrilatom. Ovisno o materijalu koji se utiskuje, mogu se odabrati i druge smole kao što su Cuba lak, šelak ili kolofonij. Mora se uzeti u obzir kompatibilnost s podlogom kako bi se osiguralo čvrsto prianjanje. Temperatura-taline ne smije biti previsoka i mora odgovarati smoli sloja za odvajanje.
Proces proizvodnje metaliziranog aluminija
Osim sastava koji utječe na performanse vrućeg utiskivanja, proces proizvodnje i procesna kontrola metaliziranog aluminija također utječu na vruće utiskivanje. Proces i tehnologija proizvodnje metaliziranog aluminija prikazani su na slikama 2 i 3.
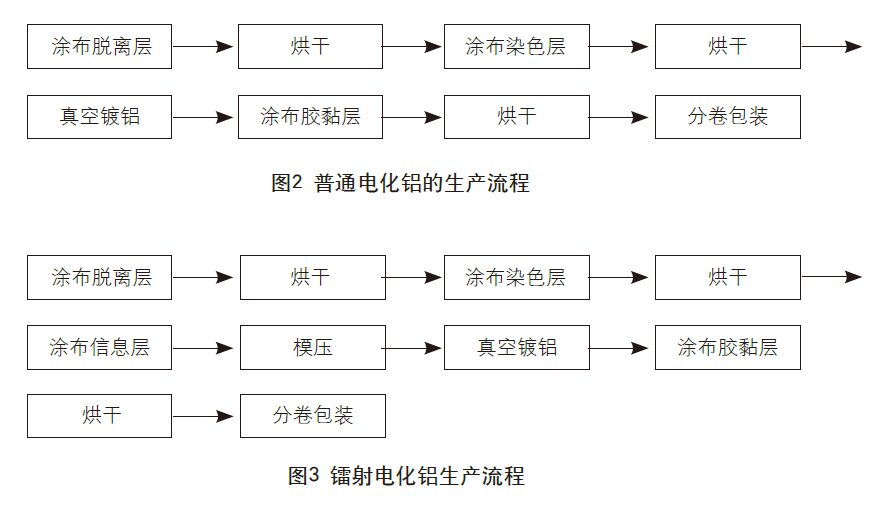
Kao primjer uzimamo laser-elektrolizu aluminija kako bismo dodatno ilustrirali proces proizvodnje elektrolize aluminija.
1. Premazivanje
Premazivanje se izvodi strojem za premazivanje. Tipične debljine premaza su otprilike sljedeće: debljina premaza razdjelnog sloja 0,01–0,05 μm, debljina sloja boje općenito 1 μm, debljina sloja informacija 2 μm i debljina sloja ljepila općenito 1,5 μm.
2. Sušenje
Nakon što je svaki sloj premazan, potrebno ga je osušiti prije nego što se pređe na sljedeći postupak. Temperatura sušenja se prilagođava prema prirodi materijala za oblaganje i korištenoj opremi.
3. Holografsko utiskivanje
Pomoću stroja za utiskivanje holografski metalni kalup se zagrijava na određenu temperaturu i određenim pritiskom utiskuje na informacijski sloj. Ovo prenosi fini reljefni uzorak s holografskog metalnog kalupa na površinu termoplastičnog informacijskog sloja. Nakon hlađenja, stvrdnjavanja i odvajanja, površina informacijskog sloja oblikuje pruge identične onima na holografskom metalnom kalupu, koji je kopirani reljefni hologram.
4. Aluminijska prevlaka
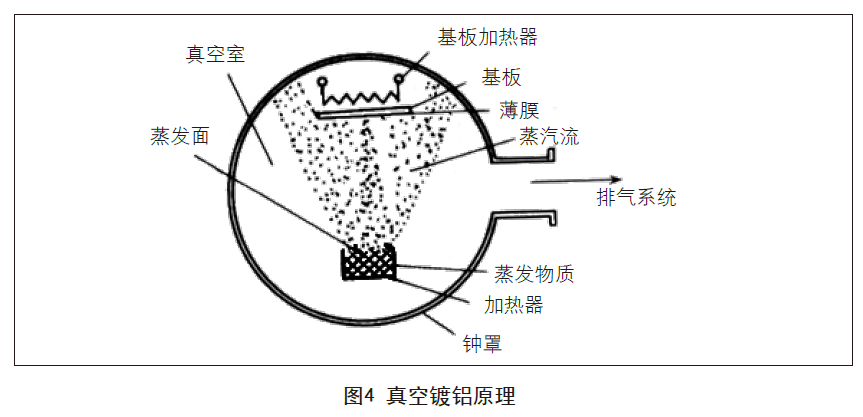
Vakuumsko prevlačenje aluminija proces je u kojem se metal isparava pomoću otpora, visoke-frekvencije ili zagrijavanja elektronskim snopom u uvjetima visokog vakuuma (iznad 4–10 MPa) i pričvršćuje se na površinu filmske podloge kako bi se formirao metalni kompozitni film. Metalni materijali koji se koriste za oblaganje mogu biti zlato, srebro, bakar, cink, krom, aluminij itd., a najčešće se koristi aluminij. Debljina sloja-taloženog parom je oko 0,02–0,05 μm. Princip je prikazan na slici 4.
5. Prihvaćanje
Kvaliteta elektrokemijskog aluminija mora biti prihvaćena u skladu s nacionalnim standardima ili standardima proizvodnih jedinica i korisničkih jedinica. Industrijski standard "BB/T 0031-2006 Elektrokemijska aluminijska vruća folija za utiskivanje" uključuje sljedeće zahtjeve: svjetlinu i izgled, čvrsto prianjanje, stabilne performanse folije, jednostavno odvajanje izolacijskog sloja, jasnu i glatku grafiku, kvalificiranu inspekciju VOC-a, pozicioniranje elektrokemijskog aluminija u skladu sa zahtjevima itd.
6. Pakiranje
Nakon pregleda i rezanja, opći elektrokemijski aluminij pakira se prema 120 metara/rolu ili 1200 metara/rolu, a elektrokemijski aluminij pakira se prema stvarno potrebnim specifikacijama. Naravno, elektrokemijski aluminij također ima rok trajanja, a elektrokemijski aluminij koji se predugo skladišti sklon je kvaru vrućeg žigosanja tijekom uporabe.
Učinak elektrokemijskog aluminija na proces vrućeg štancanja
Na kraju, posebno analiziramo utjecaj elektrokemijske proizvodnje aluminija i karakteristika sastava na proces vrućeg štancanja.
Poznata su nam tri elementa vrućeg žigosanja: temperatura, pritisak i vrijeme. Dakle, kakva je veza između elektrokemijskog aluminija i ova tri elementa u procesu vrućeg žigosanja?
1. Temperatura
Ako je temperatura preniska, izolacijski sloj i ljepljivi sloj elektrokemijskog aluminija nisu dovoljno otopljeni, što će uzrokovati neuspjeh vrućeg štancanja ili vruće štancanje nije čvrsto, što će rezultirati nepotpunim otiscima i cvjetanjem. Temperatura vrućeg utiskivanja ne smije biti niža od raspona temperaturne otpornosti elektrokemijskog aluminija, a donja granica ovog raspona je da se osigura temperatura na kojoj se topi elektrokemijski aluminijski ljepljivi sloj.
Ako je temperatura previsoka, sloj ljepila će se otopiti izvan raspona, uzrokujući da se elektrokemijski aluminij zalijepi za mrlju i proizvede pastu. Također će uzrokovati oksidaciju i polimerizaciju sintetičke smole i pigmenta u sloju za elektrokemijsko bojenje aluminija, što će rezultirati pojavom mjehura ili oblaka-nalik elektrokemijskim otiscima aluminija. Visoka temperatura također će uzrokovati oksidaciju na površini elektrokemijskog sloja aluminijske aluminijske prevlake i sloja za bojenje, uzrokujući da proizvod vrućeg žigosanja izgubi svoj metalni sjaj i smanji svoju svjetlinu.
2. Stres
Učinak primjene pritiska je osigurati da elektrokemijski aluminij može prianjati na podlogu i ostvariti smicanje elektrokemijskog dijela vrućeg utiskivanja aluminija. Postoje tri sile u procesu vrućeg žigosanja: sila ljuštenja koju stvara elektrokemijsko ljuštenje aluminija s osnovnog sloja filma, sila prianjanja između elektrokemijskog aluminija i podloge i sila prianjanja na površini podloge (kao što je sloj tiskane tinte i bijeli papir).
Ako je pritisak vrućeg utiskivanja prenizak, elektrokoncidni aluminij neće moći prionuti na podlogu, a rub vrućeg utiskivanja ne može se u potpunosti odrezati, što može rezultirati neuspjehom vrućeg utiskivanja ili rascvjetavanjem otiska dijela vrućeg utiskivanja.
Ako je pritisak vrućeg utiskivanja previsok, povećat će se kompresijska deformacija košuljice i podloge, što će uzrokovati lijepljenje ili grubost tiska. Ako je tlak previsok, ploča će se zgnječiti, a čak će se i oprema oštetiti.
3. Brzina
Brzina vrućeg utiskivanja određuje vrijeme kontakta između elektrokemijskog aluminija i podloge, a vrijeme kontakta izravno je proporcionalno postojanosti vrućeg utiskivanja pod određenim uvjetima. Brzina vrućeg žigosanja je nešto sporija, što može dovesti do čvrstog prianjanja elektrokemijskog aluminija i supstrata, što pogoduje vrućem žigosanju. Ako je brzina vrućeg utiskivanja prebrza, ljepljivi sloj i sloj elektrokemijskog aluminija nisu se otopili ili nisu dovoljno otopljeni u trenutku, što će dovesti do vrućeg utiskivanja ili nadutosti. Brzina vrućeg žigosanja mora biti kompatibilna s tlakom i temperaturom, a prebrzo ili presporo ima svoje nedostatke.
Općenito, u slučaju niske temperature vrućeg utiskivanja, velike brzine vrućeg utiskivanja, debelog sloja tinte na površini tiskanog proizvoda koji se utiskuje i niske glatkoće papira, pritisak vrućeg utiskivanja se povećava, i obrnuto, pritisak vrućeg utiskivanja se smanjuje.
Ukratko, sastav i proces proizvodnje elektrokemijskog aluminija imat će veliki utjecaj na proces vrućeg žigosanja. Tiskarske će se tvrtke susresti s mnogim problemima u procesu traženja izvrsnog i stabilnog učinka vrućeg žigosanja, a većina problema može se pronaći u svakom detalju sastava procesa kako bi se pronašlo najbolje rješenje. Ovaj članak ukratko objašnjava utjecaj elektrokemijskog sastava aluminija i proizvodnog procesa na proces vrućeg žigosanja, u nadi da će pružiti neke ideje za sve kako riješiti problem vrućeg žigosanja.