


Samo jedan potez! Poboljšani postupak vrućih žigosavanja za pakiranje cigareta, lako postizanje kvalitete i poboljšanja učinkovitosti
Perspektiva industrije: Višestruki izazovi i mogućnosti u proizvodnji pakiranja cigareta
Kao slika duhanskih proizvoda, paketi cigareta prenose odgovornost za komunikaciju robne marke, a njihovi vizualni efekti izravno utječu na odluke o kupnji potrošača. Ovo zahtijeva pakete cigareta ne samo da imaju visoku - krajnju kvalitetu izrade, već i da imaju izvrsno prepoznavanje i određene anti- krivotvorenje. Postupak vrućeg žigosavanja aluminijske folije premješta metalnu teksturu elektropletene aluminijske folije na površinu ispisanog proizvoda kroz preciznu temperaturu i kontrolu tlaka. Njegove karakteristike savršeno udovoljavaju potrebama pakiranja cigareta u smislu procesa, prepoznavanja i anti - krivotvorenih performansi, te se stoga široko koriste u proizvodnji pakiranja cigareta.
Kao važan pododjeljak tiskanja pakiranja, tiskanje pakiranja cigareta ima karakteristike velikih proizvodnih serija i visokih standarda kvalitete. Pod vodstvom politike "vježbanja štedljivog i suprotstavljenog otpada", duhanska industrija duboko je uključena u poboljšanje kvalitete, smanjenje troškova i povećanje učinkovitosti dugi niz godina, a sada je ušao u fazu prevladavanja poteškoća. S tim u vezi, poduzeća za tiskanje cigareta hitno trebaju inovirati tehnologiju, optimizirati protok procesa i duboko iskoristiti svoj vlastiti potencijal kako bi se nosili s više izazova, poput nadogradnje potražnje kupaca i povećanih pritisaka troškova.
At present, the hot stamping process of cigarette packs mainly presents four characteristics: multiple hot stamping points, fine hot stamping patterns, rich and diverse hot stamping materials (such as plain foil, laser foil, anti-counterfeiting foil, etc.), and the interweaving and integration of multiple processes (such as hot stamping first and then offset printing, hot stamping first and then screen printing, etc.). Uz sveobuhvatnu primjenu tehnologije QR koda u tiskanju pakiranja cigareta, kupci su iznijeli veće zahtjeve za točnost procesa i vrijeme isporuke. U tom kontekstu, kako postići učinkovito korištenje aluminijskih materijala s elektroplenom i neprestano poboljšati učinkovitost proizvodnje, prirodno je postao temeljni fokus različitih poduzeća u procesu vrućih žigosavanja.
Analiza problema: Dilema materijalnog otpada u metodi izravnog povlačenja u posebnim situacijama
Količina korištenog aluminija uglavnom se određuje širinom aluminija i duljinom koraka skoka aluminija. U konvencionalnoj metodi izravnog crtanja, širina aluminijske folije jednaka je širini uzorka vrućeg utiskivanja plus rub s obje strane (rub s obje strane odnosi se na rub rezerviranu za širinu aluminijske folije kako bi se spriječilo nepotpuno hot i u obrascu uzorka FOIL -a FOIL Uzorak utiskivanja). Ali kada je uzorak vrućeg žigosanja uzak (poput "kvadratnog" uzorka vrućeg staska na slici 1, koji je samo 7 mm širok), a postupak vrućih žigosavanja mora se pokrenuti velikom strojnom brzinom od 6000 listova na sat, kako bi se osiguralo da elektroplatirani aluminij propada tijekom tečaja, čak i frt-a, poput frt-a, poput aluma, aluma, aluma Kotač, širina aluminija s elektroplanom mora se povećati na 20 mm ili više.
Pozivajući se na gore navedene podatke (isključujući korak preskakanje aluminijskog obloga), na temelju marže od 10 mm s obje strane, brzina korištenja aluminijskog obloga je [(7+10)/20] × 100%=85%; Ako se izračunava na temelju marže od 6 mm s obje strane, brzina korištenja elektrolitičkog aluminija je samo [({7+6)/20] × 100%=65%.
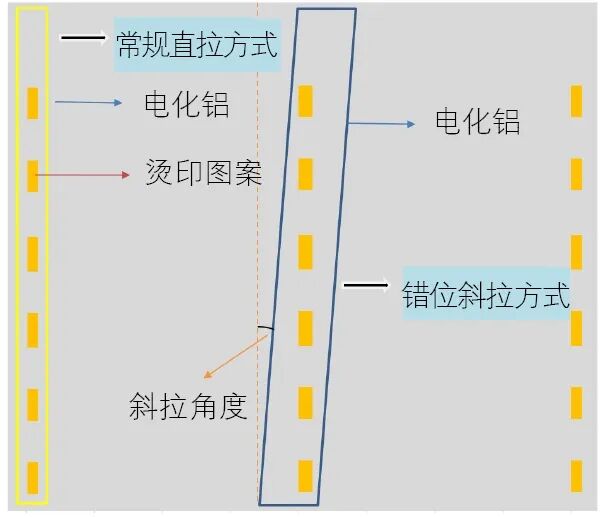
Slika 1 Primjer konvencionalne metode ravnog povlačenja i neusklađene metode dijagonalnog povlačenja
Poboljšanje nagnutog postupka crtanja aluminijskog elektroplacije prilagođena je aluminijska metoda elektroplacije namijenjena poboljšanju brzine korištenja aluminijskog elektroplacije, a istovremeno osigurava glatko djelovanje procesa elektroplacije u posebnoj situaciji gdje je uzorak vrućeg žigosanja relativno uzak. As shown in Figure 1 "Misalignment oblique drawing method", by adjusting the inclination of the aluminum foil on the hot stamping honeycomb plate, the aluminum foil can be improved from the conventional straight drawing method to the oblique drawing method, which can cleverly utilize the blank area on the back side of the oblique drawing for misalignment hot stamping, thereby achieving more efficient utilization of aluminum foil.
Provedba provjere: Usporedba pre - i post podataka i dijeljenje praktičnog iskustva
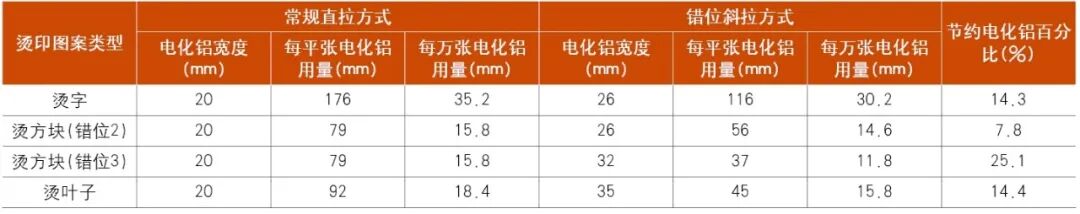
Slika 2 vizualno ilustrira izgled položaja s jednim redom ravnog lima za više proizvoda za žigosanje cigareta, kao i usporedbu stvarnih učinaka aluminijske folije vrućih žigosavanja pod konvencionalnim metodama izvlačenja ravnog povlačenja i stupnjeva dijagonalnog povlačenja. Tablica 1 nadalje provjerava razliku u količini aluminija koju koristi više proizvoda kada se koristi konvencionalno ravni crtanje i stupnjevane dijagonalne metode crtanja kroz detaljnu usporedbu podataka, pružajući čvrstu podršku podataka za učinkovitost ove poboljšane metode.
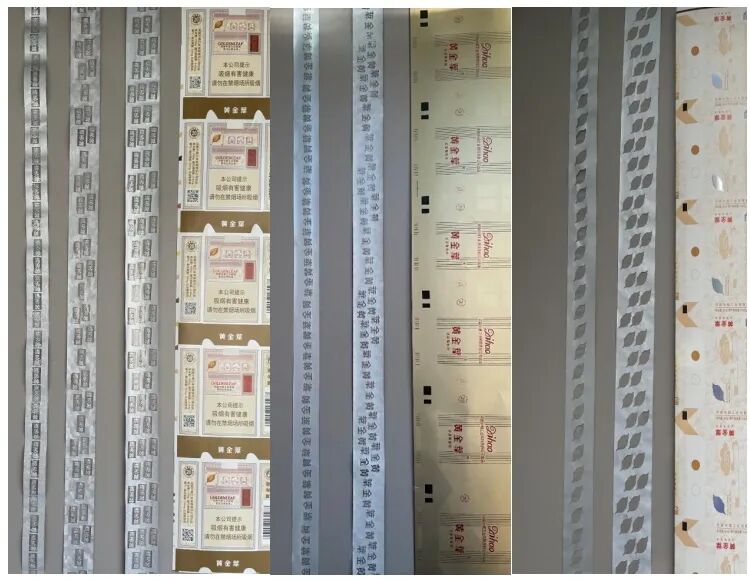
Slika 2: Učinak slika vrućih položaja u žigosavanju i konvencionalnog ravnog povlačenja i neusklađenog dijagonalnog povlačenja za višestruke proizvode za pakiranje cigareta
Tablica 1: Konzumiranje aluminija i usporedba između konvencionalne metode pravog povlačenja i neusklađene metode dijagonalnog povlačenja
U praktičnoj operaciji, broj neusklađenosti u kosim vrućim žigonima nije fiksan, ali treba ga prilagoditi u skladu s brzinom korištenja aluminija i stvarnom efektu vrućeg staska. Slika 3 prikazuje usporedbu efekata primjene više proizvoda s različitim brojem neusklađenosti tijekom kosog vrućeg žigosanja. Može se vidjeti da će povećanje broja neusklađenosti biti popraćeno širenjem površine aluminijske folije i povećanjem nagiba. Iako to može u određenoj mjeri poboljšati brzinu korištenja aluminijske folije, vjerojatnost savijanja, nabora, ljuljanja i vrućih žila (uglavnom horizontalno preklapanje između neusklađenih uzoraka) koji se događaju tijekom visokog - brzine opreme, također će se u skladu s tim povećati. Stoga je potrebno sveobuhvatno i sveobuhvatno razmotriti različite čimbenike, uravnotežiti odnos između brzine korištenja aluminija i glatkog rada vrućeg žigosavanja i osigurati optimalni učinak proizvodnje.
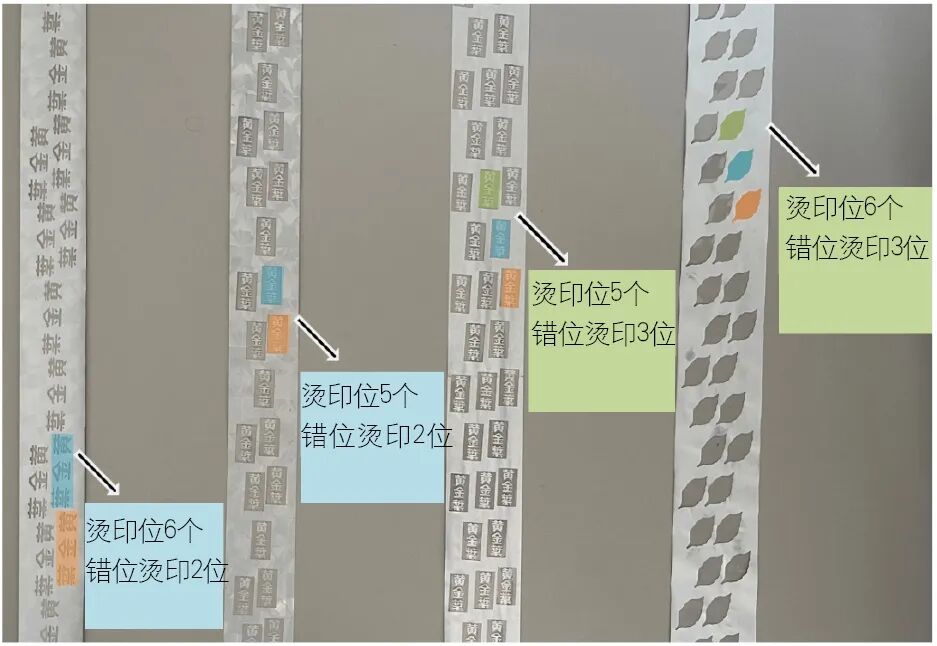
Slika 3 Usporedba primjena učinaka različitih brojeva neusklađenosti za više proizvoda tijekom offset kosog vrućeg staska
U smislu izračuna koraka skoka, iako postoje razlike između metode izračunavanja dijagonalnog povlačenja aluminijskog neusklađenosti i konvencionalne metode ravnog povlačenja, princip jezgre je isti. Pri izračunavanju koraka preskočenja, jednostavno oduzmite broj odstupanja vrućih stajališta od originalnog broja pozicija vrućih žigosavanja kako bi se dobio broj odstupanih dijagonalnih pozicija vrućih žigosavanja. Duljina originalnog uzorka vrućeg žigosanja i razmak između originalnih pozicija vrućeg žigosanja ostaju nepromijenjeni, a izračun preskoka koraka se i dalje provodi u skladu s konvencionalnom metodom izravnog crtanja. Što se tiče horizontalnog razmaka između dva neusklađena položaja vrućeg staska, to se može postići podešavanjem kuta dijagonalnog povlačenja aluminijske folije.
Treba napomenuti da se zbog činjenice da se duljina koraka (a) aluminijske folije izračunava na temelju načina ravnog povlačenja, može doći do odstupanja između unaprijed postavljene duljine koraka (a) i stvarne duljine aluminijskog hodanja (c) prilikom rada u sklonom povlačenju
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
Ovo odstupanje uzrokovat će da stvarni rezultati vrućeg žigosanja na aluminijskoj foliji nisu u skladu s očekivanim učinkom prilikom postavljanja koraka skoka. U ovom trenutku, operator mora opetovano pokušavati i prilagoditi originalnu duljinu uzorka vrućih žigosavanja, razmak položaja vrućeg staska, uzdužni razmak uzorka vrućih žigosavanja i druge podatke na temelju rezultata vrućih utiskanja aluminijske folije, tako da je vrući razmak ukidanja i drugi parametri o produkciji aluminijskog postupka, aluminijsku foliju, zadovoljavaju proces stabilnosti.
Inovacija nije nedostižna, skrivena je u svim detaljima dnevne proizvodnje. Iskra inspiracije, mala prilagodba procesa, može donijeti značajne promjene. Inovacija je temeljna pokretačka snaga i kamen temeljac konkurentnosti za razvoj poduzeća. Trebali bismo potaknuti zaposlenike da nastave istraživati, akumulirati male inovacije za velike proboje i zajednički promovirati poduzeća i industrije da dosegnu nove visine.