


Potreban je trik! Proces vrućeg žigosanja kutija cigareta je poboljšan, što olakšava poboljšanje kvalitete i učinkovitosti
Perspektiva industrije: višestruki izazovi i prilike u proizvodnji pakiranja cigareta
Kao imidž posjetnica duhanskih proizvoda, kutije cigareta imaju važnu zadaću komunikacije brenda, a svojim vizualnim efektima izravno će utjecati na kupovne odluke potrošača. Ovo zahtijeva ne samo da kutije cigareta imaju vrhunsku-kvalitetu izrade, već i izvrsnu prepoznatljivost i određene-učinkovitosti protiv krivotvorenja. Postupkom elektrokemijskog vrućeg utiskivanja aluminij elektrokemijsku aluminijsku foliju s metalnom teksturom preciznom kontrolom temperature i tlaka prenosi na površinu tiskanog materijala, a njezine karakteristike savršeno zadovoljavaju potrebe pakiranja cigareta za tehnologijom, prepoznavanjem i učinkom protiv-krivotvorina, pa se široko koriste u proizvodnji pakiranja cigareta.
Kao važan pododsjek tiska ambalaže, tisak kutija cigareta ima karakteristike velikih proizvodnih serija i visoke standarde kvalitete. Pod vodstvom politike "striktnog očuvanja i suprotstavljanja otpadu", duhanska je industrija godinama duboko uključena u poboljšanje kvalitete, smanjenje troškova i povećanje učinkovitosti, a sada je ušla u fazu prevladavanja poteškoća. U tom smislu, tvrtke za ispis kutija cigareta hitno moraju duboko iskoristiti vlastiti potencijal kroz tehnološke inovacije i optimizaciju tijeka procesa kako bi se nosile s višestrukim izazovima kao što su nadogradnja potražnje kupaca i sve veći pritisak na troškove.
Trenutačno, postupak vrućeg žigosanja kutija cigareta uglavnom ima četiri glavne karakteristike: mnogo točaka vrućeg žigosanja, fini uzorci vrućeg žigosanja, bogati i raznoliki materijali za vruće žigosanje (kao što su obična folija, laserska folija, folija za-krivotvorenje, itd.) i niz postupaka (kao što je prvo vruće žigosanje, a zatim ofsetni tisak, prvo vruće žigosanje, a zatim sitotisak, itd.). Sveobuhvatnom primjenom tehnologije QR koda u ispisu kutija cigareta, kupci su postavili veće zahtjeve za točnost procesa i pravodobnost isporuke. U tom kontekstu, kako postići učinkovitu upotrebu elektrokemijskih aluminijskih materijala i stalno poboljšanje proizvodne učinkovitosti prirodno je postalo glavna briga poduzeća u procesu vrućeg žigosanja.
Analiza problema: Dilema materijalnog otpada metode izravnog povlačenja u posebnim situacijama
Količina elektrokemijskog aluminija uglavnom je određena širinom elektrokemijskog aluminija i duljinom skoka elektrokemijskog aluminija. Prema konvencionalnoj metodi izravnog povlačenja, širina elektrokemijskog aluminija=širina uzorka vrućeg utiskivanja Margina na obje strane (margina na obje strane odnosi se na širinu elektrokemijskog aluminija koja je 6~10 mm šira od uzorka vrućeg utiskivanja kako bi se spriječilo njihanje elektrokemijskog aluminija tijekom proizvodnje i vruće utiskivanje na obje strane uzorka je nepotpuno). Međutim, kada je uzorak vrućeg utiskivanja uzak (kao što je prikazano na slici 1, "kvadratni" uzorak vrućeg utiskivanja širok je samo 7 mm), a proces vrućeg utiskivanja treba teći velikom brzinom stroja od 6000 listova/sat, širina elektrokemijskog aluminija mora se povećati na više od 20 mm kako bi se osiguralo da elektrokemijski aluminij pečen na visokoj temperaturi nema nenormalne uvjete kao što je aluminijska folija deformacija, težina vrućeg štancanja ili čak lomljenje folije tijekom tlačnog pogona kotača za uvlačenje folije.
Pozivajući se na gornje podatke (ne uzimajući u obzir korak skoka elektrokemijskog aluminija za sada), stopa iskorištenja elektrokemijskog aluminija je [(7 10)/20]× 100%=85% prema dopuštenju od 10 mm na obje strane. Ako se dodatak na obje strane izračuna kao 6 mm, stopa iskorištenja elektrokemijskog aluminija je samo [(7 6)/20]×100%=65%.
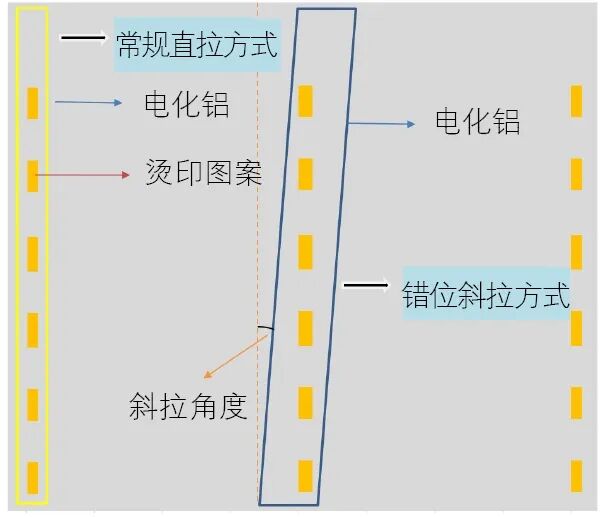
Slika 1. Primjeri konvencionalne metode ravnog povlačenja i metode raspoređenog dijagonalnog povlačenja
Poboljšanje elektrokemijskog postupka dijagonalnog povlačenja aluminija prilagođena je metoda rukovanja aluminijem dizajnirana za posebne situacije s relativno uskim vrućim -uzorcima. Cilj mu je povećati iskorištenost elektrokemijskog aluminija uz osiguravanje glatkog rada procesa vrućeg žigosanja. Kao što je prikazano u "Metodi raspoređenog dijagonalnog povlačenja" na slici 1, podešavanjem dijagonalnog smjera elektrokemijskog aluminija na vrućoj -saćastoj ploči, aluminij se pretvara iz konvencionalne metode ravnog povlačenja u metodu dijagonalnog povlačenja. To omogućuje pametno korištenje preostalog prostora sa strane nakon dijagonalnog povlačenja za raspoređeno vruće žigosanje, čime se postiže učinkovitije korištenje elektrokemijskog aluminija.
Provjera i implementacija: Usporedba podataka prije i poslije i razmjena praktičnih iskustava
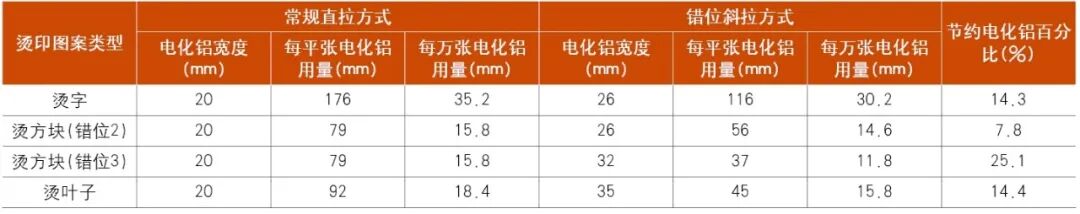
Slika 2 vizualno prikazuje raspored ravnih-rednih pozicija vrućeg{2}}štancanja na nekoliko proizvoda pakiranja cigareta, kao i usporedbu stvarnih učinaka vrućeg-štancanja elektrokemijskog aluminija pod konvencionalnim metodama ravnog povlačenja i dijagonalnog povlačenja. Tablica 1 pruža detaljnu usporedbu podataka, dodatno potvrđujući razlike u elektrokemijskoj upotrebi aluminija za nekoliko proizvoda pri korištenju metoda konvencionalnog ravnog povlačenja u odnosu na raspoređene dijagonalne metode povlačenja, pružajući solidnu podršku podacima za učinkovitost ovog poboljšanja.
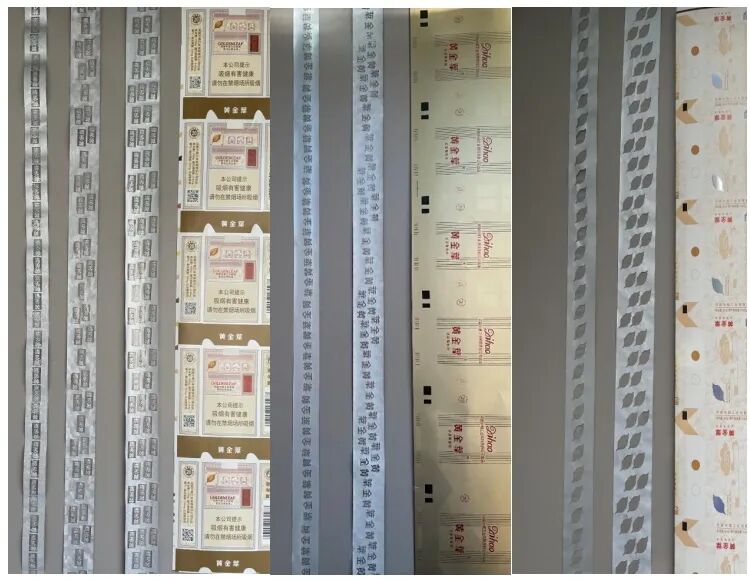
Slika 2. Položaji utiskivanja različitih proizvoda na kutijama cigareta i dijagrami učinaka konvencionalnog ravnog povlačenja i raspoređenog dijagonalnog povlačenja
Tablica 1 Upotreba aluminijske folije i usporedba između konvencionalne metode ravnog povlačenja i metode raspoređenog dijagonalnog povlačenja
U praktičnom radu, broj neusklađenosti kod ofsetnog kosog vrućeg utiskivanja nije fiksan, ali ga je potrebno prilagoditi prema stopi iskorištenja elektrokemijski nanesenog aluminija i stvarnom učinku vrućeg utiskivanja. Slika 3 predstavlja usporedbu učinaka primjene različitog broja neusklađenosti za više proizvoda tijekom ofsetnog kosog vrućeg štancanja. Vidljivo je da povećanje broja neusklađenosti prati širenje aluminijske folije i povećanje kuta nagiba. Iako ovo može poboljšati stopu iskorištenja aluminijske folije u određenoj mjeri, kada oprema radi velikom brzinom, vjerojatnost presavijenih rubova, nabora, njihanja i prekomjernog ispisa (uglavnom bočnog preklapanja između neusklađenih uzoraka) također se povećava. Stoga je potrebno sveobuhvatno razmotriti različite čimbenike, uravnotežiti stopu iskorištenja aluminijske folije s glatkim utiskivanjem i osigurati optimalan rezultat proizvodnje.
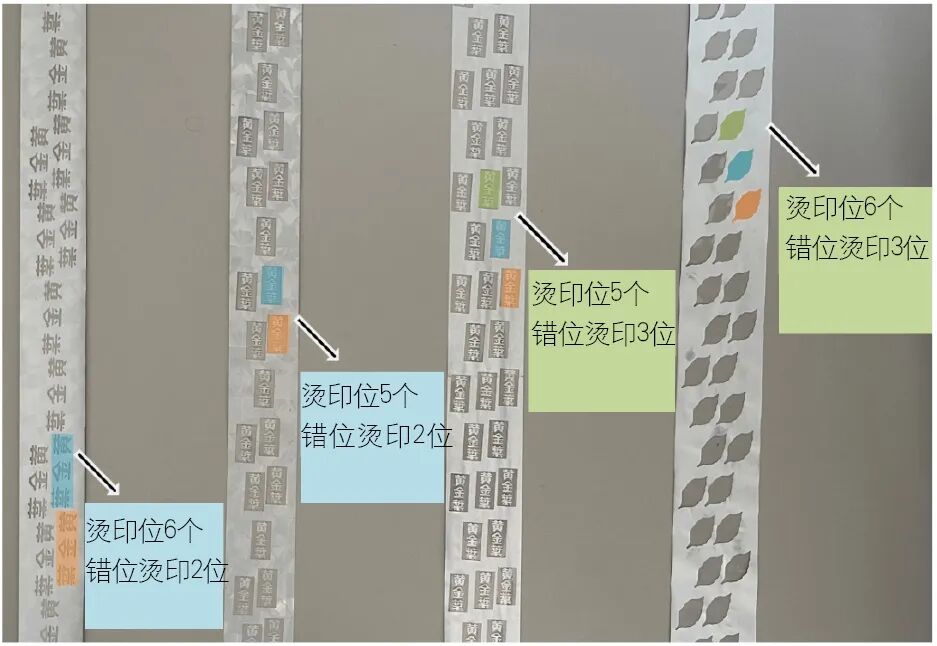
Slika 3. Usporedba učinaka primjene višestrukih proizvoda s različitim brojem neusklađenih pozicija tijekom nakošenog vrućeg štancanja:
Što se tiče izračuna koraka, iako se metoda izračuna za koso utiskivanje aluminijskom folijom razlikuje od konvencionalnog ravnog utiskivanja, temeljni princip je isti. Kada izračunavate korake, trebate samo oduzeti broj neporavnatih pozicija za žigosanje od izvornog broja pozicija za žigosanje da biste dobili broj pozicija za žigosanje u metodi iskrivljenog žigosanja. Izvorna duljina uzorka za žigosanje i izvorni razmak između pozicija za žigosanje ostaju nepromijenjeni, a koraci se i dalje izračunavaju prema uobičajenoj metodi ravnog žigosanja. Što se tiče vodoravnog razmaka između dva neusklađena položaja utiskivanja, on se može podesiti finim-podešavanjem kuta nagiba aluminijske folije.
Treba imati na umu da budući da se korak aluminijske folije (označen kao a) izračunava na temelju ravnog načina utiskivanja, unaprijed postavljena duljina koraka aluminijske folije (a) odstupat će od stvarne tekuće duljine aluminija (označene kao c) kada radi u iskrivljenom načinu rada:
Neka je kosi kut A, a zatim a=c × cosA. Kada A=0, a=c; kada je A > 0, c > a.
Ovo odstupanje može uzrokovati da se stvarni rezultati žigosanja na aluminijskoj foliji razlikuju od očekivanog učinka postavljenog tijekom izračuna koraka. U ovom slučaju, operateri trebaju opetovano pokušavati prilagoditi izvornu duljinu uzorka za žigosanje, razmak između pozicija za žigosanje, okomiti razmak uzoraka za žigosanje i druge podatke u skladu s rezultatima žigosanja na aluminijskoj foliji, tako da parametri kao što su razmak žigosanja i duljina koraka istovremeno ispunjavaju operativne zahtjeve procesa žigosanja, osiguravajući stabilnost kvalitete proizvoda i nesmetane proizvodne procese.
Inovacija nije nedostižna; skriveno je u svakom detalju dnevne proizvodnje. Iskra inspiracije ili mala prilagodba u procesu može donijeti značajne promjene. Inovacija je glavna pokretačka snaga i konkurentni kamen temeljac razvoja poduzeća. Trebali bismo poticati zaposlenike da neprestano istražuju, akumuliraju male inovacije u velike proboje i rade zajedno kako bi unaprijedili poduzeće i industriju do novih visina.