


Najveća 'prepreka' duboke mat završne obrade-gledajte kako vam vješti radnik pokazuje kako to riješiti!
Sa stalnim poboljšanjem tehnologije izrade-ploča za gravuru, stalnim poboljšanjem mogućnosti ispisa mat tinte za gravuru i stalnom nadogradnjom značajki tiska za gravuru (sustav UV stvrdnjavanja i funkcija zaštite od dušika), mat efekt koji je prije bio moguć samo kroz sitotisak postupno se počeo implementirati s jednim gravurom, a dalje se razvio u mrežni način 'tinta za gravuru + gravura mat', omogućujući širu primjenu procesa gravure mat.
Budući da mat tinte za gravuru imaju veću viskoznost, a veličina čestica mat praha je relativno velika (obično 15–60 μm), problemi kao što su pjenjenje tinte, nejednaka tinta na površini ploče, svijetle točke na mat sloju tiskanog proizvoda i sve grublji mat efekti mogu se pojaviti tijekom ispisa. Kako bismo riješili te probleme, proveli smo ponovljena promatranja i testiranja kako bismo modificirali sustav tiskarske boje. Izmjene uključuju promjene u spremniku tinte, koritu za tintu i načinu nanošenja tinte. Konkretne izmjene su sljedeće.
Modifikacija spremnika tinte
Izvorni spremnik tinte uglavnom se sastoji od cilindra, motora pumpe za tintu, cijevi za dovod tinte i povratne cijevi. Njegova glavna funkcija je kontinuirano opskrbljivanje tinte u korito za tintu, slanje tinte iz spremnika u korito kroz dovodnu cijev, dok višak tinte teče natrag u spremnik kroz povratnu cijev, održavajući razinu tinte u koritu konstantnom. Zbog posebnih karakteristika mat tinte i nedostatka funkcije miješanja u spremniku, relativno veliki mat prah postupno se taloži na dnu spremnika tijekom stvarne proizvodnje. Tijekom vremena, mat tinta unutar spremnika postaje grublja, uzrokujući niz problema s kvalitetom.
Kao što je prikazano na slici 1, modificirani spremnik tinte opremljen je uređajem za miješanje. Pneumatska mješalica neprestano miješa tintu, održavajući je u tekućem stanju. To sprječava taloženje mat praha u tinti, a istovremeno smanjuje viskoznost tinte i poboljšava mogućnost ispisa tinte.
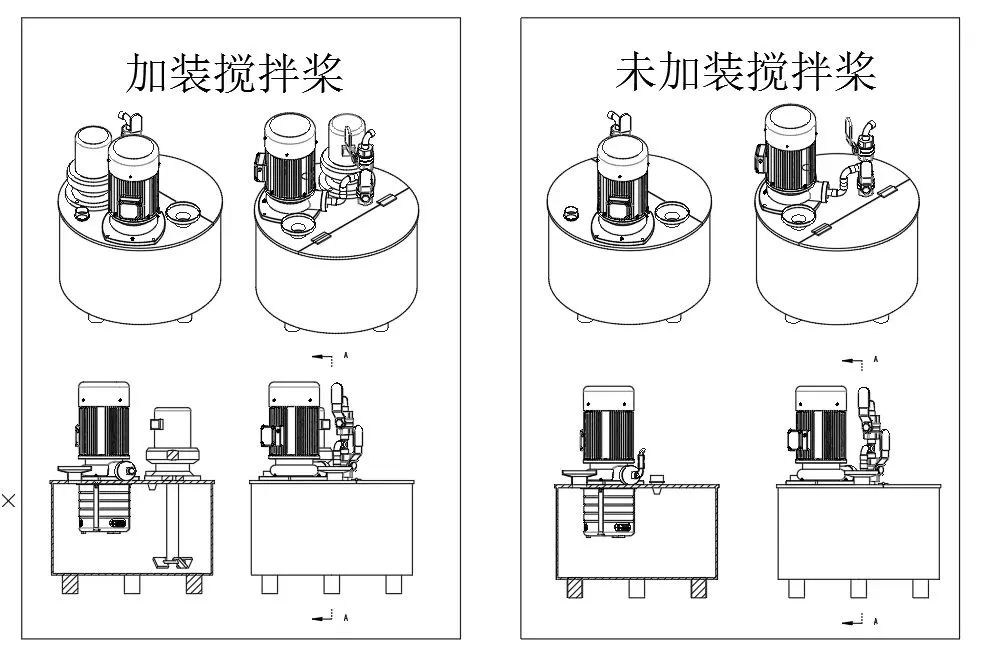
Slika 1. Usporedba spremnika tinte prije i poslije izmjene
Modifikacija ladice s tintom
Izvorna ladica za tintu uglavnom se sastojala od tri dijela: ladica za izlijevanje tinte (koja se naziva i gornja ladica za tintu ili podložna ladica), povratna ladica za tintu i gornji otvor za tintu. Njegova je primarna funkcija bila omogućiti protok tinte iz gornjeg otvora za tintu koji se nalazi u sredini ladice za tintu u ladicu za izlijevanje, tako da bi otprilike jedna-trećina volumena tiskarske ploče bila uronjena u tintu u ladici za izlijevanje (uranjanje u tintu). Sav višak tinte prelio bi se iz ladice za izlijevanje u povratnu ladicu za tintu, a zatim bi se vratio u spremnik tinte kroz povratnu cijev. Tijekom procesa isporuke tinte iz pumpe za tintu u ladicu za tintu, stvorio bi se veliki broj mjehurića. Budući da mat tinta ima visoku viskoznost, mjehurići teško izlaze iz tinte, što dovodi do problema s kvalitetom koji se nazivaju "mjehurići tinte" na ispisanoj površini. Nadalje, visoka viskoznost tinte dovela je do neravnomjerne raspodjele tinte na ploči, uzrokujući sjajne mrlje na otisku. Također, budući da su abrazivne čestice u mat tinti relativno grube, imaju tendenciju da se talože na dnu ladice s tintom, uzrokujući da mat efekt s vremenom postane grublji.
Kao što je prikazano na slici 2, modificirana ladica za tintu uklonila je ladicu za izlijevanje (gornja ladica za tintu) i postavila valjak za tintu na dno povratne ladice za tintu. Sredina valjka s tintom je oko 3 mm tanja od krajeva. Ležajevi su ugrađeni na oba kraja osovine valjka i fiksirani na nosač na dnu ladice za povratnu tintu. Tiskovna ploča montirana je izravno unutar povratne ladice za tintu, s praznim krajevima ploče koji se naslanjaju na krajeve valjka za tintu. Između područja ploče s uzorkom i sredine valjka s tintom postoji razmak od oko 3 mm.
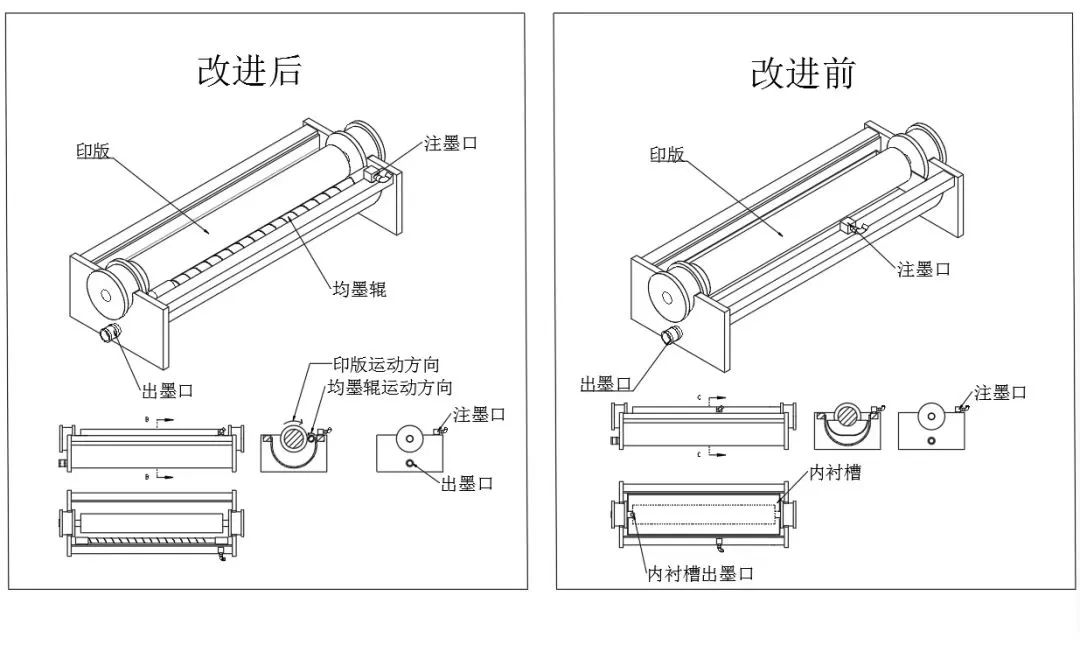
Slika 2. Usporedba ladice s tintom prije i poslije izmjene
Kada se tiskarska ploča okreće, budući da su oba kraja ploče u bliskom kontaktu s krajevima valjka za tintu, ona pokreće valjak da se okreće. Tinta teče izravno u povratni kanal za tintu kroz otvor za dovod tinte, kontrolirajući razinu tinte u povratnom kanalu tako da je oko dvije-trećine valjka uronjeno u tintu. Kako se ploča i valjak okreću zajedno, tinta na valjku ravnomjerno se nanosi na ploču (tinta se dovodi ispod valjka). U ovom trenutku valjak služi za dovod i distribuciju tinte. Osim toga, valjak istiskuje mjehuriće iz sloja tinte na ploči, učinkovito rješavajući probleme s kvalitetom kao što su 'uzorci mjehurića tinte' i svijetle točke u mat slojevima tinte.
Promjena priključka za dovod tinte
Izvorno je dovodni otvor bio u sredini ladice s tintom. Nakon prebacivanja na isporuku tinte ispod-valjka, primijetili smo da su nakon nekog vremena ispisivanja problemi s 'uzorcima mjehurića tinte' i svijetlim mrljama u mat slojevima bili učinkovito kontrolirani, a mat tekstura koja je s vremenom postajala grublja donekle je ublažena. Međutim, pojavio se novi problem: mat učinak bio je nejednak između lijeve i desne strane proizvoda, pri čemu je strana u blizini pogona stroja pokazala primjetno grublju teksturu od strane operatera.
Pomnijim pregledom otkrili smo da je tinta na pogonskoj strani ladice bila vidljivo grublja nego na strani operatera. Daljnja analiza otkrila je razlog: dovodni otvor nalazio se u sredini ladice, s povratnim otvorom na strani operatera. Tinta koja je ulazila iz sredine tekla je prema povratnom otvoru, brzo kružeći na strani operatera, ali tinta između pogonske strane i sredine je slabo cirkulirala, uzrokujući nakupljanje grubog mat praha na pogonskoj strani.
Kako bismo riješili problem nakupljanja na strani pogona, pomaknuli smo dovodni priključak bliže toj strani (kraj udaljeniji od povratnog priključka), dopuštajući da tinta teče u blizini pogonske strane, izlazi kroz povratni priključak i natrag u spremnik tinte. Budući da tinta neprestano teče s pogonske strane, to stvara razliku u razini između pogonske i operaterove strane, povećavajući cirkulaciju tinte na pogonskoj strani i rješavajući taloženje mat praha. Time i ladica za tintu i spremnik održavaju dobru cirkulaciju.
Nakon dovršetka ovih izmjena i provjere kroz ispis neko vrijeme, problemi poput 'uzoraka mjehurića tinte', svijetlih točaka i ogrubljivanja mat teksture bili su učinkovito kontrolirani, što je dovelo do primjetnog poboljšanja kvalitete proizvoda.